搪瓷隔膜阀是化工、环保、医药等腐蚀介质工况中的核心自控阀门,依靠表层搪瓷绝缘、耐腐、耐磨的特性,保障流体输送系统的洁净度与运行稳定性。搪瓷隔膜阀的使用寿命、防腐性能、密封精度完全依托精细的制造工艺,其中阀体搪烧与瓷釉喷涂是决定成品品质的核心工序,也是生产过程中易出现瑕疵的关键环节。工艺管控不到位,容易引发瓷层脱落、针孔起泡、耐腐失效、阀体形变等质量问题,大幅降低设备工况适配能力。本文系统解析搪瓷隔膜阀核心制造流程,梳理瓷釉喷涂与阀体搪烧的关键控制要点。
基材预处理是搪瓷隔膜阀喷涂搪烧前的基础核心工序,直接决定瓷釉与阀体基材的结合强度。阀体基材表面存在氧化层、油污、加工毛刺与细微孔隙,若预处理不完全,会造成瓷釉附着力不足,后期使用中出现脱瓷、起皮等缺陷。生产中需采用精细化表面处理工艺,完成基材打磨、除油除锈、孔隙修补等标准化操作,保证阀体表面洁净、平整、致密。同时对基材进行预热调质处理,消除阀体加工残留应力,规避高温搪烧过程中出现的阀体变形、开裂问题,为后续瓷釉附着成型筑牢基础。
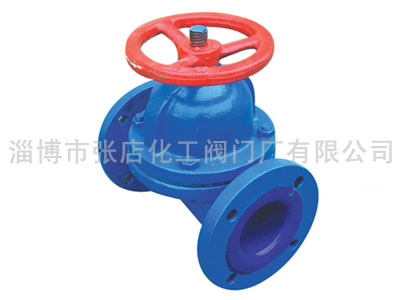
瓷釉喷涂工艺是把控搪瓷隔膜阀表层品质的关键环节,决定瓷层均匀度与防护性能。瓷釉喷涂分为底釉与面釉双层喷涂体系,各层级喷涂参数需严格标准化管控。喷涂前需对瓷釉浆料进行均质调配,稳定浆料浓度、黏度与颗粒细度,避免浆料分层、颗粒不均导致的喷涂瑕疵。喷涂过程中需保持喷涂距离、压力、走枪速度恒定,保证阀体内壁、流道、边角等全区域瓷层厚度均匀一致,杜绝局部积釉、薄釉、漏喷问题。均匀规范的喷涂工艺,可有效规避瓷层针孔、橘皮、厚薄不均等缺陷,提升搪瓷隔膜阀表层致密性与平整度。
阀体搪烧工艺是固化瓷层结构、强化瓷釉结合力的核心工序,是搪瓷隔膜阀成型的重中之重。搪烧温度、升温速率、恒温时长、冷却节奏为四大核心控制参数,参数偏差会直接破坏瓷层分子结构与阀体稳定性。温度过高易造成瓷层过烧开裂、流挂变形,温度过低则会导致瓷釉熔融不充分、附着力差,出现瓷层疏松、耐腐性不足等问题。生产需采用分段式梯度搪烧模式,准确把控升温、恒温、降温全流程,让瓷釉充分熔融渗透,与阀体基材形成牢固的复合结构。同时严控炉内洁净环境,杜绝杂质附着瓷层表面,保障搪烧后瓷层致密光滑、无瑕疵。
后期精修与性能检测是保障搪瓷隔膜阀成品品质的收尾工序。搪烧完成后需对阀体表面进行精细化修整,处理细微瑕疵,同时开展气密性检测、防腐性能测试、附着力核验等专项检测,排查隐性工艺缺陷,确保阀体瓷层防护性能、结构稳定性完全达标。
综上,搪瓷隔膜阀的成品品质关键取决于瓷釉喷涂精度与阀体搪烧工艺水平。通过标准化基材预处理、精细化喷涂管控、准确化搪烧参数调控,可规避脱瓷、针孔、变形、腐蚀失效等常见问题,有效提升搪瓷隔膜阀的耐腐性能、结构强度与运行稳定性,满足各类强腐蚀工业工况的长期使用需求。
电 话:0533-2900665
网 址:http://www.zibofamen.com
地 址:淄博市张店区世纪路南首泉山工业园1号

